Colagem de barbotina em moldes de gessoda pasta líquida à peça vidrada
Notas de oficina sobre o processo completo de colagem: como se prepara e se corrige a barbotina, o que o gesso faz enquanto a parede se forma, como se vaza o excedente, o que acontece à peça na secagem e no forno, e por que razão aparecem lâminas, empenos e bolhas.
A pasta líquida e o papel dos eletrólitos
A barbotina é uma suspensão de argila, caulino, feldspato e quartzo em água, preparada para correr dentro de um molde sem sedimentar pelo caminho. O problema prático é que uma mistura de argila com água suficiente para ser fluida traz água a mais: quanto mais água entra, mais longa é a secagem, maior é a retração e maior é a probabilidade de fissuras. A colagem resolve isto por via química, não por via de mais água.
As partículas de argila têm carga de superfície e, em água limpa, tendem a atrair-se e a formar flocos. A pasta fica espessa, aparentemente com pouca água, e comporta-se como um gel. Ao juntar uma pequena quantidade de eletrólito defloculante — tipicamente silicato de sódio, carbonato de sódio ou uma combinação dos dois — as partículas passam a repelir-se e a suspensão liquefaz sem que se acrescente uma gota de água. É por isso que uma barbotina bem defloculada pode ter apenas 30 a 35 por cento de água e ainda assim escorrer facilmente.
A dose é pequena e a margem é estreita: fala-se em décimas de por cento sobre o peso seco. Em defeito, a pasta fica espessa e vaza mal; em excesso, passa-se o ponto de defloculação e a barbotina volta a engrossar, fica pegajosa, agarra ao gesso e a peça sai com superfície suja. O excesso de sódio também torna o interior do molde escorregadio e acelera o seu envelhecimento. A regra de oficina habitual é acrescentar defloculante muito diluído, em frações mínimas, com a pasta em agitação, e esperar antes de voltar a medir.
A água de amassadura conta tanto como a argila. Água dura, com cálcio e magnésio, atua como floculante e obriga a corrigir de forma constante; restos de sulfatos numa argila também. Por isso é comum uma oficina fixar a origem da água e não a mudar a meio de uma série, e deixar a barbotina em agitação lenta ou fazer uma agitação vigorosa antes de cada sessão de vazamento, para evitar que o material mais grosseiro assente no fundo do depósito.
Densidade e fluidez: os dois números do dia a dia
Uma barbotina é controlada essencialmente por dois valores. O primeiro é a densidade, medida com um picnómetro ou simplesmente pesando um volume fixo: indica quanta matéria sólida existe por litro de suspensão. Valores correntes para pastas brancas de colagem situam-se entre 1,70 e 1,80 g/cm³, com a porcelana normalmente no extremo inferior e as faianças em valores mais altos. Densidade a menos significa parede fina e demorada, muita água a evaporar e mais retração; densidade a mais significa uma pasta que enche mal os cantos e deixa marcas.
O segundo valor é a fluidez, medida pelo tempo de escoamento num copo Ford ou num viscosímetro simples. Interessa menos o número absoluto do que a sua estabilidade ao longo das semanas, porque cada pasta, cada molde e cada formato têm o seu ponto de trabalho. Convém ainda observar a tixotropia: uma barbotina parada que engrossa muito e só volta a correr depois de mexida vai formar parede de espessura desigual, sobretudo em peças altas.
Os dois valores têm de ser lidos em conjunto. A mesma leitura de viscosidade pode corresponder a uma pasta demasiado aguada e defloculada em excesso ou a uma pasta densa e bem ajustada — e só a densidade distingue os dois casos. Registar as leituras num caderno, com a data, a temperatura da oficina e o lote de matéria-prima, poupa muito tempo quando um defeito aparece semanas depois.
Rotina de verificação antes de vazar
- AgitaçãoMisturar o depósito até ao fundo e deixar repousar alguns minutos para libertar o ar incorporado.
- DensidadePesar um volume conhecido e comparar com o valor de referência da pasta.
- EscoamentoMedir o tempo de saída e anotar; comparar com a medição anterior e não apenas com o valor ideal.
- RepousoVerificar se a pasta parada engrossa demasiado, sinal de tixotropia excessiva.
- PeneiraçãoPassar por rede fina para retirar grumos, aparas secas e fragmentos de gesso caídos no depósito.
- TemperaturaUma pasta fria escoa mais devagar e forma parede mais lentamente do que a mesma pasta a 20 °C.
O molde de gesso e a sua capacidade de absorção
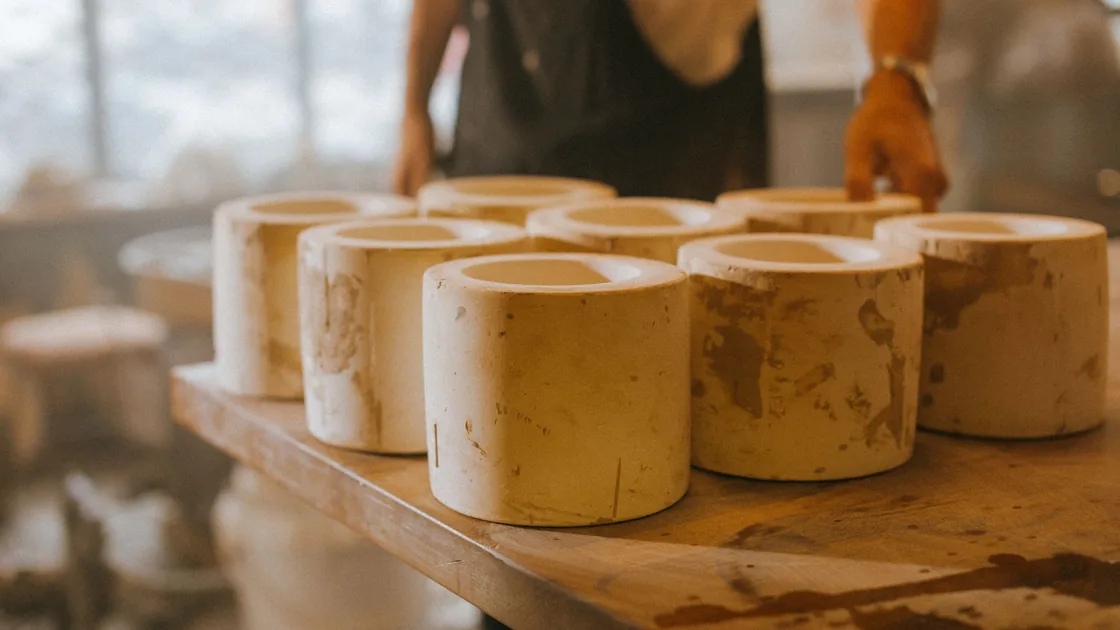
Quem forma a peça é o molde. O gesso endurecido é um sólido poroso: quando a barbotina toca a parede interior, a rede capilar puxa a água da suspensão e as partículas sólidas ficam encostadas à superfície, construindo o chamado casco. A absorção é o motor de todo o processo — sem ela não há parede, e quando ela varia, varia tudo o resto.
A porosidade decide-se no momento da mistura, pela relação entre água e gesso. Mais água dá um molde mais poroso e mais rápido, mas também mais frágil e de vida mais curta; menos água dá um molde denso, resistente e lento. Para moldes de colagem usam-se normalmente relações entre 65 e 75 partes de água para 100 de gesso, mantidas constantes dentro da mesma oficina para que todos os moldes da série trabalhem ao mesmo ritmo.
O estado do molde no momento de vazar é tão importante como a sua fórmula. Um molde acabado de secar absorve muito depressa e produz parede de espessura irregular; um molde ainda húmido do vazamento anterior absorve pouco e obriga a tempos muito mais longos. Numa série, a segunda e a terceira peças do dia costumam ser as mais previsíveis, e as diferenças entre a primeira e a última são normais e devem ser antecipadas em vez de corrigidas à pressa.
O molde também precisa de ser desenhado para a colagem: espessura de parede suficiente para armazenar a água retirada, superfícies interiores lisas, ângulos de saída que permitam abrir sem forçar, e uma chaminé ou gargalo onde a barbotina possa ser reposta à medida que o nível desce.
Tempo de parede e vazamento do excedente
Depois de cheio o molde, a espessura do casco cresce de forma desacelerada: rápido nos primeiros minutos, mais devagar à medida que a própria parede formada dificulta a passagem da água para o gesso. Na prática, duplicar a espessura exige muito mais do que o dobro do tempo. Por isso, o tempo de parede não se calcula, determina-se por ensaio com o molde e a pasta que se estão a usar, e depois anota-se.
Durante esse período o nível baixa, porque parte da barbotina passou a fazer parte da parede. Repor até ao topo evita que se forme um degrau visível no interior da peça, que mais tarde se transforma numa linha de fratura. A reposição deve ser feita com cuidado, deixando escorrer a pasta pela parede e não em queda livre, para não arrastar ar.
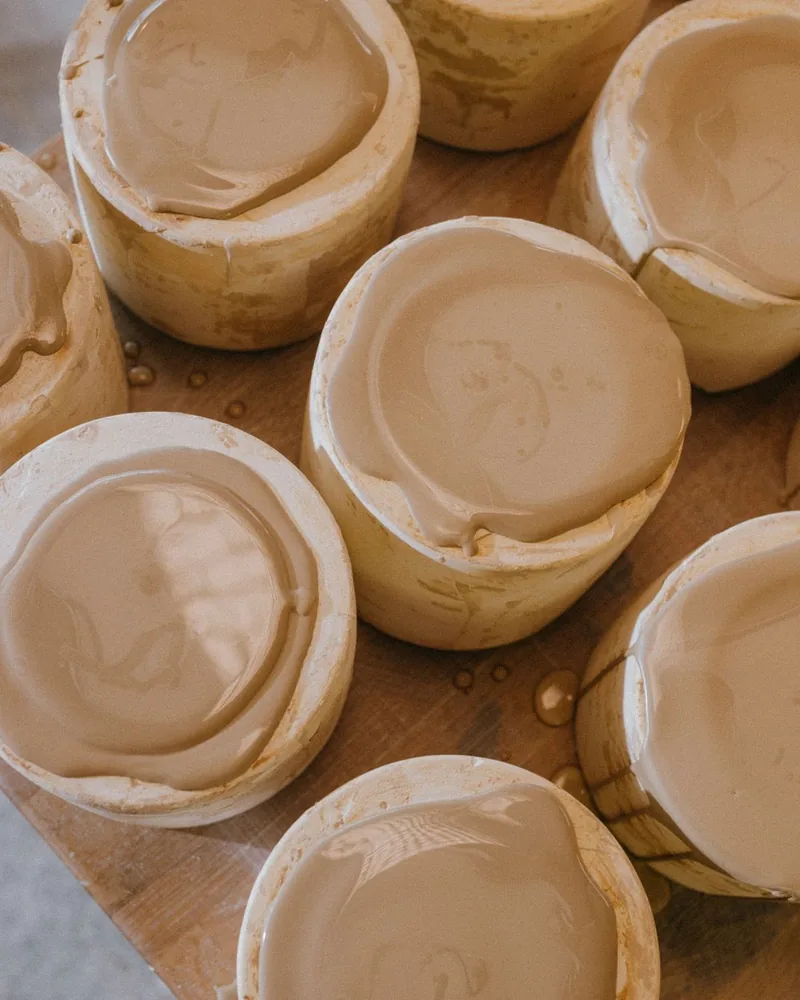
O vazamento do excedente é o gesto mais delicado. Inverte-se o molde e deixa-se sair o que ainda é líquido, de forma contínua e sem sacudir. Uma saída demasiado rápida deixa estrias e zonas mais finas; uma saída interrompida e retomada deixa uma marca horizontal no interior. Depois, o molde fica invertido sobre travessas durante alguns minutos, o tempo de escorrer a última película e de o brilho húmido desaparecer da boca da peça.
Sequência habitual
- EncherVazar em jato contínuo e encostado à parede, evitando espuma e turbulência.
- ReporManter o nível no topo do gargalo enquanto a parede se forma.
- ContarMarcar o tempo a partir do momento em que o molde ficou cheio, não do início do vazamento.
- EsvaziarInverter num movimento só e deixar escorrer sem sacudir nem soprar.
- EscorrerDeixar o molde invertido até a superfície interior perder o brilho de água livre.
- EndireitarVoltar o molde à posição normal e deixar a peça consolidar antes de qualquer corte.
Abrir o molde e tratar as linhas de junta
A peça sai quando já tem forma própria mas ainda cede ligeiramente à pressão do dedo. Cedo demais, deforma-se ao ser tocada; tarde demais, a retração aperta-a contra os machos e as saliências, e o que devia ser uma separação suave passa a ser um arranque.
Os moldes de duas ou mais partes abrem-se por ordem, um pouco de cada vez e sempre pelo mesmo lado, para que a peça fique presa à parte prevista. Puxar uma metade de golpe é o gesto que mais fissuras provoca junto aos encaixes.
Nas juntas fica sempre uma rebarba, a marca do plano de separação. Corta-se com faca ou estilete mantendo a lâmina paralela à superfície, e só depois se alisa com esponja quase seca ou com borracha dura. Raspar a fundo com a peça ainda húmida abre a pasta e deixa uma faixa de textura diferente, que só se torna visível depois de vidrada.
O mesmo cuidado se aplica à boca cortada à altura certa: um corte limpo com a peça em couro poupa lixagem em seco, que levanta pó fino e arredonda arestas que deviam ficar definidas.
Secagem e retração
Uma peça acabada de desmoldar ainda contém bastante água e vai encolher enquanto a perde. A retração de secagem de uma pasta de colagem situa-se tipicamente entre 4 e 7 por cento, à qual se soma depois a retração de cozedura. O que causa problemas raramente é a quantidade de retração: é a diferença de ritmo entre zonas da mesma peça.
Bordos finos, asas e bicos secam primeiro; fundos grossos e zonas junto a reforços secam por último. A parte já seca deixa de encolher e prende a parte que ainda está a encolher, e a tensão acumula-se no ponto de junção. Daí que as fissuras apareçam quase sempre no mesmo sítio: no encontro entre a asa e o corpo, no ângulo entre a parede e o fundo, à volta de um furo.
A resposta prática é abrandar e igualar. Cobrir frouxamente com plástico nas primeiras horas, voltar as peças abertas para baixo sobre placas porosas, afastá-las de correntes de ar e de radiadores, e só expor ao ar livre quando a superfície já não estiver fria ao toque. Em climas com ar marítimo húmido, como acontece em boa parte do litoral português, a secagem natural é mais lenta e tolerante; no interior seco de verão vale a pena fechar a sala nas horas mais quentes.
Antes da chacota, a peça deve estar seca até ao centro. Uma peça que parece seca à superfície pode ainda ter água no fundo mais espesso, e essa água transforma-se em vapor no forno com resultados evidentes.
Vida útil do molde e sinais de substituição
Um molde de gesso não se estraga de repente: vai perdendo capacidade de absorção. Os sais de sódio da barbotina acumulam-se nos poros, a superfície interior satura, e a peça que antes ficava pronta em doze minutos passa a exigir vinte para a mesma espessura. Ao mesmo tempo, o gesso perde definição nas arestas e ganha rugosidade, que se imprime na peça.
O número de vazamentos que um molde aguenta depende da pasta, do formato e do cuidado com que é aberto. Para trabalho de oficina é comum falar-se de algumas dezenas a cerca de uma centena de utilizações antes de a qualidade deixar de ser aceitável. Mais útil do que uma contagem teórica é registar o número de vazamentos na parte de trás de cada molde e comparar com o tempo de parede que ele está a exigir.
Sinais de que o molde chegou ao fim
- Tempo crescenteO tempo de parede aumenta de forma constante para a mesma pasta e a mesma espessura.
- Superfície moleA parede interior risca-se com a unha ou liberta pó ao passar a mão.
- Depósitos brancosEflorescências de sais visíveis no exterior, sinal de saturação.
- Encaixes gastosAs metades deixam de fechar na mesma posição e a linha de junta desloca-se.
- Arestas perdidasOs detalhes e as arestas vivas aparecem arredondados na peça.
- AgarraA peça começa a colar ao gesso em zonas onde antes saía sem resistência.
Um molde cansado pode recuperar alguma absorção se secar lentamente e por completo entre séries, e se for lavado apenas com água limpa, sem detergente. Mas isto adia o problema; quando o tempo de parede já não estabiliza, sai mais barato tirar novo molde a partir do modelo do que continuar a corrigir peça a peça. Guardar o modelo original e o molde-mãe em bom estado é, por isso, parte do trabalho.
Chacota e vidragem de peças coladas
A chacota dá à peça a resistência necessária para ser manuseada e vidrada, e deixa-a porosa o suficiente para absorver o vidrado. Em pastas brancas de colagem é frequente cozer entre 950 e 1000 °C, com subida lenta até cerca de 600 °C para deixar sair a água ainda presa e atravessar sem pressa a transformação do quartzo.
As peças coladas têm particularidades na chacota. A parede é uniforme mas fina, o que é bom para o aquecimento; em contrapartida, as juntas trabalhadas e os fundos mais espessos concentram tensões. Colocar as peças sobre a base natural, sem as encostar umas às outras e sem apoiar bocas finas diretamente na placa, evita boa parte dos problemas.
Na vidragem, a porosidade da chacota é o fator decisivo. Uma parede fina de colagem absorve depressa, e uma imersão de dois ou três segundos pode já deixar camada suficiente. Peças demasiado húmidas da lavagem absorvem mal e dão camada irregular; peças cheias de pó de lixagem dão zonas repelidas. Um sopro de ar ou um pano ligeiramente húmido antes de vidrar resolve quase sempre.
Também aqui as juntas se fazem notar: uma zona que foi raspada em seco fica mais aberta, absorve mais vidrado e coze com tom ligeiramente diferente. É a razão pela qual vale a pena tratar as rebarbas com a peça ainda em couro e não deixar esse trabalho para depois da chacota.
Defeitos típicos e o que costuma estar por trás
Quase todos os defeitos da colagem são legíveis: a marca que fica na peça indica em que momento do processo alguma coisa mudou. Ler o defeito antes de mudar a receita evita correções encadeadas que só complicam a pasta.
- Lâminas e delaminaçõesA parede separa-se em camadas, visível no corte ou depois do forno. Costuma vir de vazamento interrompido, reposição tardia de barbotina ou pasta mal homogeneizada.
- EmpenosBocas ovalizadas e fundos que deixam de assentar. Resultam de desmoldagem demasiado cedo, secagem desigual ou apoio insuficiente durante a secagem.
- Bolhas e picadasPequenos furos que aparecem na chacota ou sob o vidrado. Ar arrastado no vazamento, pasta agitada com violência imediatamente antes de usar, ou molde com a superfície danificada.
- Marcas de nívelLinha horizontal no interior, no ponto onde a barbotina baixou e não foi reposta a tempo.
- Parede desigualEspessura que varia entre o fundo e a boca. Pasta tixotrópica, molde com absorção desigual ou molde ainda húmido do vazamento anterior.
- Fissuras de secagemAberturas em ângulos, junto a asas e à volta de furos, com bordos secos e limpos, distintas das fendas de cozedura.
- Superfície agarradaPasta que fica presa ao gesso e deixa a peça rasgada. Defloculação em excesso ou molde saturado.
- Junta visível sob o vidradoFaixa mate ou de tom diferente ao longo da linha de separação, quase sempre por raspagem a seco depois da chacota.
Quando vários defeitos aparecem ao mesmo tempo, é quase sempre uma única causa comum — um lote novo de matéria-prima, uma alteração na água, uma mudança de temperatura na sala — e não oito problemas independentes. Alterar um parâmetro de cada vez, e esperar uma série inteira antes de julgar o resultado, continua a ser o método mais rápido.
O que se publica neste site
Zovenduro é um projeto editorial independente dedicado à colagem de barbotina em moldes de gesso. Reúne num único lugar material que costuma estar disperso por manuais técnicos, fichas de fornecedores e conversas de oficina, escrito em linguagem corrente e organizado pela ordem em que as coisas acontecem à peça.
Os temas cobertos são os que se seguem, e o site mantém-se dentro deles: preparação e correção da barbotina, defloculação, densidade e fluidez, moldes de gesso e absorção, tempo de formação da parede, vazamento do excedente, desmoldagem e tratamento de juntas, secagem e retração, desgaste e substituição de moldes, chacota e vidragem de peças coladas, e leitura dos defeitos mais frequentes.
O material é informativo e descreve práticas correntes de oficina. Cada pasta, cada molde e cada forno têm o seu comportamento próprio, pelo que os valores indicados servem de ponto de partida para ensaios e não de receita fechada. Quem trabalha com matérias-primas cerâmicas deve seguir também as indicações de segurança do fornecedor, em particular quanto a pó respirável e ventilação.
Contacto
O site não tem formulários, registo nem subscrições. Para dúvidas sobre os textos, correções, sugestões de temas dentro do âmbito da colagem ou questões relacionadas com a utilização do conteúdo, o contacto é feito por correio eletrónico.
Zovenduro — [email protected]
As mensagens são lidas por escrito e respondidas quando o assunto o justifica. Não são prestados serviços técnicos, avaliações de produção nem apoio comercial.